



无需繁琐的文字描述,观看我们的视频,让无缝管镀锌无缝钢管出厂严格质检产品一览无余!
以下是:楚雄禄丰无缝管镀锌无缝钢管出厂严格质检的图文介绍

镀锌钢管的焊接需要注意哪些事情?下面无缝钢管厂家小编就来为大家讲一下 一、前提就要打磨 但是必须把焊接处的镀锌层打磨掉,否则会产生气泡、沙眼、假焊等。还会使焊缝变脆,刚性下降。 二、镀锌钢的焊接特点 镀锌钢一般是在低碳钢外镀一层锌,镀锌层一般在20um厚。锌的熔点在419°C,沸点908°C左右。在焊接中,锌熔化成液体浮在熔池表面或在焊缝根部位置。锌在铁中具有较大固溶度,锌液体会沿晶界深入浸蚀焊缝金属,低熔点锌形成“液体金属脆化”。 同时,锌与铁可形成金属间脆性化合物,这些脆性相使焊缝金属塑性降低,在拉应力作用下而产生裂纹。 如果焊接角焊缝,尤其是T形接头的角焊缝容易产生穿透裂纹。镀锌钢焊接时,坡口表面及边缘处的锌层,在电弧热作用下,产生氧化、熔化、蒸发以至挥发出白色烟尘和蒸汽,极易引起焊缝气孔。 由于氧化而形成的ZnO,其熔点较高,约1800°C以上,若在焊接过程中参数偏小,将引起ZnO夹渣,同时。由于Zn成为脱氧剂。产生FeO-MnO或FeO-MnO-SiO2低熔点氧化物夹渣。其次,由于锌的蒸发,挥发出大量的白色烟尘,对人体有刺激、伤害作用,因此,必须把焊接处的镀锌层打磨处理掉。 三、焊接工艺控制 镀锌钢的焊前准备与一般的低碳钢是相同的,需要注意的是要认真处理好坡口尺寸和附近的镀锌层。为了焊透,坡口尺寸要适当,一般60~65°,要留有一定的间隙,一般为1.5~2.5mm;为了减少锌对焊缝的渗透,在焊之前,可将坡口内的镀锌层以后再焊。 在实际监理工作中,采用了集中打坡口,不留钝边工艺进行集中控制,两层焊接工艺,减少了未焊透的可能性。 焊条应根据镀锌管的基体材质选用,一般低碳钢由于考虑易操作性,选用J422较为普遍。 焊接手法:在焊多层焊的 层焊缝时,尽量使锌层熔化并使之汽化、蒸发而逸出焊缝,可大大减少液体锌留在焊缝中。


10号钢是钢材众多材质中的一种,它的塑性、韧性很好,比较容易进行冷热加工成型,正火或者冷加工后切削加工性能好,焊接性优良,无回火脆性,,渗透性和淬硬性均较差。 国标牌号与外国对比: 中国GB标准钢号:10#我国台湾CNS标准钢号S10C;日本JIS标准钢号S10C/S12C;美国AISI/ASTM标准钢号1010/1012;德国DIN标准钢号CK10/C10;英国BS标准钢号040A10/040A12;法国NF标准钢号XC10/C10;国际标准组织ISO标准钢号C101。 10#无缝管是耐低温管,在温度较低的情况下仍然拥有着良好的机械性能,可以满足工作的需要,如10#低温精密无缝钢管可以作为空调系统中的零件来进行使用,让其可以更好的适应工作环境的需要。 公司是一家及生产与销售为一体的企业,专业致力于无缝管,合金管,不锈钢管,镀锌管等的生产销售,并且可对无缝钢管进行机加工等。品种规格齐全量大优惠欢迎广大顾客致电咨询。


艾斯特钢材(楚雄市禄丰市分公司)在成立之时就确定了以人为本,以科技促进发展的理念,始终以“立足 楚雄禄丰本地Cr5Mo无缝钢管、楚雄禄丰本地中小口径无缝钢管、禄丰工程机械无缝钢管事业,为客户解决问题”为使命,围绕公司主营业务履行社会责任,严格确立在任何时间都能站在客户的角度、让我们的客户做有效的 楚雄禄丰本地化工管道无缝钢管、禄丰空压机无缝钢管、禄丰本地无缝钢管深加工,并以良好的服务和满意的治理效果赢得了广大客户的认可。

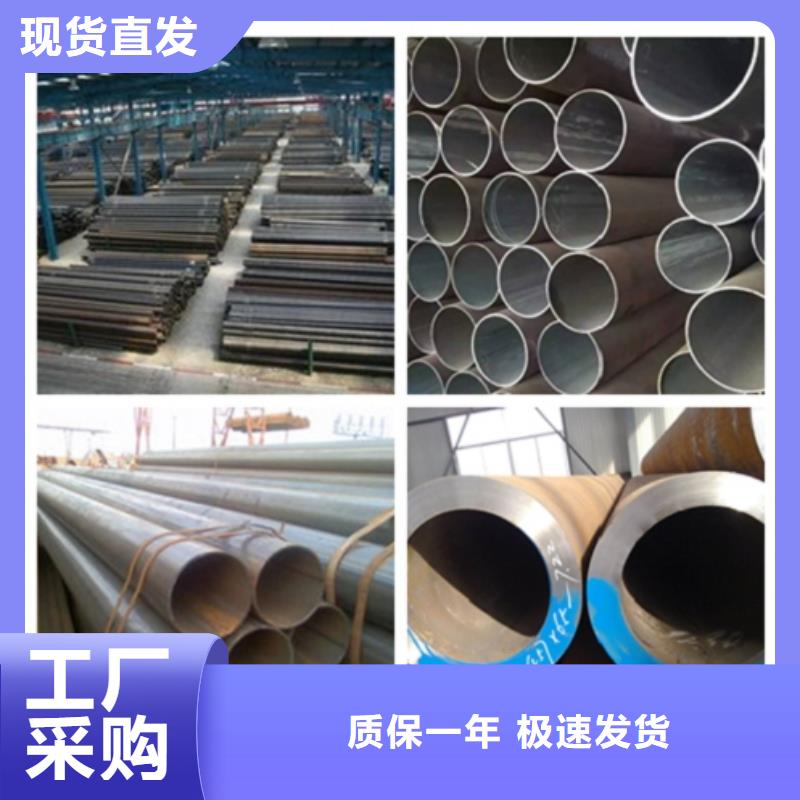
想要什么规格型号的无缝管,可以来电咨询。 流体无缝钢管具有中空截面,大量用作输送流体的管道,如输送石油、天然气、煤气、水及某些固体物料的管道等。钢管与圆钢等实心钢材相比,在抗弯抗扭强度相同时,重量较轻,是一种经济截面钢材,广泛用于制造结构件和机械零件,如石油钻杆、汽车传动轴、自行车架以及建筑施工中用的钢脚手架等用钢管制造环形零件,可提高材料利用率,简化制造工序,节约材料和加工工时,已广泛用钢管来制造。


